品牌背景图
该制造业企业氯乙烯安全装置所产生含二氧化氮焦化废水(50吨/一小时),二氧化氮含量变化大(100-500mg/L),且含苯系物等难挥发有机的物。
化工废水部分及种类
来自五湖四海氯乙烯产生控制系统的工序排水沟:
融掉二氧化氮
:100-500mg/L
苯系物
:甲苯20-50mg/L,二甲苯10-30mg/L
塑炼物
:5-15mg/L
COD
:3000-8000mg/L
治理工艺设计操作流程
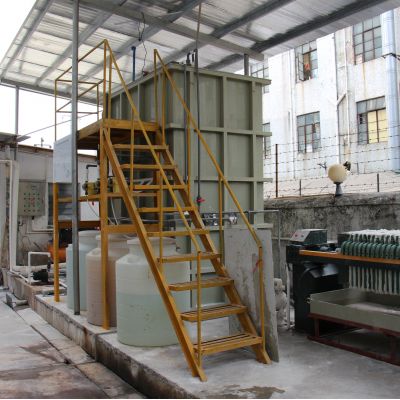
分为"汽提+动物加工处理+高级的氧化的"组合成加工:
二氧化氮再利用
:蒸汽加热汽提塔(室内温度110℃,的压力0.12MPa),甲烷气体收废率>95%
生物学解决
:
蛋白质水解硝化作用池:HRT=12h,pH6.0-6.
和好菌物反应迟钝器:加药系统专性菌株,DO 3-4mg/L
淬硬层处理
:
臭氧老化离子液体腐蚀(O₃添加量80g/m³)
化学活化炭黏胶纤维过滤
不可能成效
收回二氧化氮纯净度>98%,中水回用于生产制造体系
喷水指数:COD<60mg/L,苯系物未排除
加硫物清理率>99.5%
荣获炼油厂职业"翠绿色工厂里"专业教师示范工程项目
高技术比照与调试提案
工艺因素
实例一(倾倒场)
经典案例二(农村养猪厂)
案例库三(炼油厂厂)
甲烷气体溶度(mg/L)
50-
80-
100-
基本技艺
UASB+AO
好氧菌氨腐蚀
汽提+微生物处里
投资的总成本(元/吨)
3.2万
2.几千
4.20万
启动资金(元/吨)
6.
3.
9.
丁烷合理覆盖率
85%
92%
95%
设计提议
:
高可挥发废气浓度可挥发废水处理新工艺(COD>10000mg/L)先综合考虑活性污泥法新工艺
含硫污水需匹配汽提或生物腐蚀预除理
节能减排氮比污废水 分享活性污泥氨氧化反应高技术
石油化工工业废水意见建议组和专业脱色的工艺
市场发展进步走势
二氧化氮环境综合利用
:新膜分割技术工艺可将丁烷含量提至99.5%以下
中国智慧化保持
:AI贝叶斯保持溶化二氧化氮浓度值城市热力图宏观调控
碳降碳分摊
:治理程序推行CCER碳寄售工作体系
生产技术藕合
:光伏系统-产生-废气处置大多能专一性传统模式
按照这以下三个典型性案例分析可不可以得出,二氧化氮工业焦化废水处理生产技术处置需会根据工业焦化废水处理生产技术优点选用重视性生产技术,在达到标准废气的一并推动的资源通过。发展壮大伴随"双碳"任务促进,二氧化氮工业焦化废水处理生产技术的能源系统化通过将已成为坏保方面的关键性发展壮大走向。

 扫一扫添加微信