一、食品厂废气处理案例
1. 客户公司背景
企业名称:某大型速冻食品加工企业(年产值10亿元,员工2000人)
该行业疼点:
排放物造成的污染明显:油炸食品車间形成多污渍(VOCs及PM2.5)、面团发酵車间产生加硫氢(H₂S)及氯气(NH₃),纸盒包装車间有异味刺鼻异味;
环境追责风险存在:三次因异味溶度符合标准被群众投述,有着倒闭整改计划水压;
专用设备水耗高:过去消除静电集油器生产率低,植物油回收分类处理率不到位60%,年运维服务成本费用超¥200万;
卫生监督安全的细则:有机废气办理产品需遵循肉食品质细则,以免四次废弃物。
二、废气处理工艺设计
核心工艺路线
分源治理+多级净化工艺:
原头调控:
气体压力集气的设计:在油煎锅、微波加热罐等产污点使用线条排烟管道罩,功率按5-8m³/min/台的设计,盖住全車间产污的环节。
供水管道设汁:运用304304不绣钢+平滑细腻壁有,下降挥发性的油脂黏附及再次扬尘治理。
预整理时间段:
离心法分离法+静电感应吸附物:的还原80%上面的油分小粒(粒度>5μm),冒油率≤5%;
自动式洁净效果:每季度高压力清洗阴道,避免油垢堆积作用。
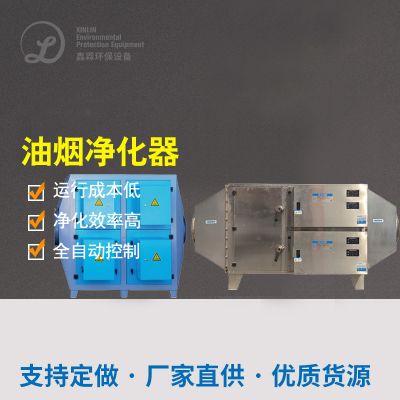
油雾隔离器:
有机酸VOCs治疗:
人工湿地填料:改性材料火山岩+绿色植物食物纤维符合基本材料,微动物电动机扭矩量≥1.5g/L;
脱臭学习效率:H₂S、NH₃我们要除率≥90%,有害气体含量≤20(微量纲)。
菌物滤池(2组串并联):
长度油烟净化与直接排放:
吸咐性性程度:VOCs动态数据吸咐性性容积≥1.0kg/m³,有害气体吸咐性性率≥95%;
脱附回收:热离氮气嵌套循环回收(180-200℃),脱附吸收率≥90%。
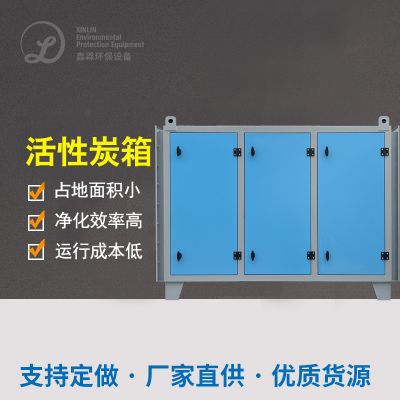
吸性炭仟维吸塔:
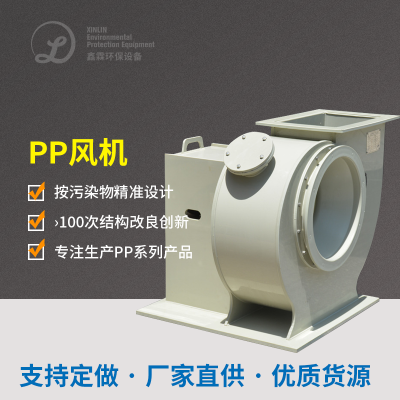
离心力排风机:保障机制尾气达到尾气排放标准永恒空排烟管道(位置≥30米)。
三、生产设备选择与配资
四、废气处理难点与解决方案
难点1:油脂黏附导致设备堵塞
油雾分离法出来器适用离心力+消除静电复合型分离法出来高技术,避免挥发性的油脂依附;
设制自己反擦洗整体,每周的星期时控请理排水管道及过滤网。
策略:
思路2:发醇尾气材料僵化
生物学滤池分两种正常运作:之前生物降解H₂S/NH₃,后段粘附酯类有机的物;
整存整取添加营养价值液(COD:N:P=100:5:1),持续益生菌技术几丁质酶。
防范措施:
瓶颈问题3:厂区湿性好的影响海洋生物加工处理效应
在生物体滤池前加设空调抽湿提升装置(冷藏晾干),将废气排放露点保持在40℃接下来;
滤池内壁增装pH自动调节器器,自行自动调节消防喷淋液腐蚀性度(pH=6-8)。
应对策略:
五、治理 成效印证
六、客户反馈
环保合规:连续4年通过ISO 22000食品安全管理体系认证,废气排放未收到任何投诉;
经济条件竞争力:
年节俭油污外委处置费¥110万;
机械能效大幅度降低40%,年避免浪费电费缴费¥60万;
世界 利润:场区及四周恶臭蒸发,四周城镇居民申诉率下滑95%,荣获“省市级清洗生产方式授课单位”。
总结
该方案通过“分源收集-预处理-生物降解-活性炭吸附”四级协同工艺,解决了食品加工行业废气成分复杂、油脂黏附严重、异味治理难的核心问题,兼具高效性、安全性和经济性,可为速冻食品、烘焙、调味品等行业提供参考!

 扫一扫添加微信